شرکت مخابرات ایران

آب و هوا

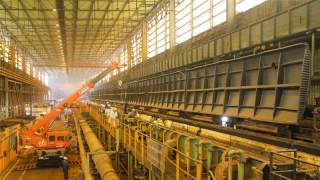
آلاچیق خبر / وی در پایان بازدید خود از این طرح توسعه‌ای بسیار مهم و حساس تصریح کرد: نوسازی و تعمیرات بسیار سخت و پیچیده نورد سرد شامل ۱۲۴ هزار نفر ساعت در جبهه‌های کاری مختلف تاندم‌میل، اسیدشویی شماره یک و بیش از ۲۰ جرثقیل در جبهه‌های کاری مختلف طی دو هفته، توسط بیش از ۸۰ نفر به‌طور هم‌زمان در حال انجام است.

طیب‌نیا با تأکید بر اینکه این عملیات تاکنون پیشرفت خوبی داشته است، تصریح کرد: این تعمیرات که ۴ یا ۵ سال پیش برای انجام آن درصدد استفاده از دانش صاحبان تکنولوژی بودیم، امروز به دست توانمند تلاشگران فولاد مبارکه و پیمانکاران این شرکت در قالب یک کار تیمی بسیار منسجم و ارزشمند در زمان مشخص و طبق برنامه‌ریزی انجام ‌شده و حتی در برخی جبهه‌های کاری جلوتر از برنامه در حال انجام است.

به گفته مدیرعامل فولاد مبارکه، انجام چنین پروژه‌هایی به دست کارکنان متخصص شرکت و شرکت‌های پیمانکار داخلی نشان‌دهنده بلوغ سازمانی، تسلط همکاران ما در خط تولید، واحد توسعه، واحد بهره‌بردار، پیمانکاران و تکنولوژی خط است و این امر نویدبخش آینده‌ای روشن برای فولاد مبارکه است. امروز بلوغ سازمانی فولاد مبارکه را بعینه مشاهده کردم؛ ازاین‌رو امیدوارم به لطف الهی، این تعمیرات با موفقیت کامل انجام شود و برگ زرین دیگری به دفتر افتخارات شرکت که همه به دست همکارانم حاصل شده، اضافه شود.

نوسازی تاندم میل نورد سرد پس از سی سال با اتکا به توان فنی کارشناسان داخلی

معاون بهره‌برداری فولاد مبارکه نیز در حاشیه این بازدید در مصاحبه با خبرنگار فولاد گفت: در راستای پیاده‌سازی استراتژی حداکثرِ تولید با تمرکز بر تولید محصولات ویژه، یکی از راهکارها و راهبردها این است که خطوط تولید شرکت را به تکنولوژی‌های روز دنیا مجهز کنیم. در این میان برای فولاد مبارکه مهم‌ترین راهکار این است که با بهینه‌سازی و به‌روزرسانی خطوط فعلی، شرایط را برای تولید محصولات با ارزش‌افزوده بالاتر آماده کنیم.

افزایش توان رقابت و تنوع تولید با نوسازی خط تاندم

غلامرضا سلیمی تصریح کرد: در همین زمینه، یکی از اقداماتی که طی چند مرحله در دستور کار قرار گرفت و در حال اجراست، به‌روزرسانی خط تاندم نورد سرد شرکت است. با به بار نشستن این پروژه خواهیم توانست گریدهایی را که تاکنون نمی‌توانستیم تولید کنیم با کمترین میزان ضایعات و با عرض‌های متفاوت و البته با کمترین میزان مصارف انرژی و مواد اولیه تولید نماییم.

وی با بیان این‌که به‌روزرسانی‌ها توان رقابت‌پذیری شرکت را نیز افزایش خواهد داد تصریح کرد: از چند سال قبل برنامه نوسازی خط تاندم و به عبارت دیگر به‌روز کردن خط تاندم میل و تغییر سیستم اعمال فشار غلتک‌ها روی ورق در دستور کار بود؛ اما ازآنجا‌که فقط فولاد مبارکه در کشورمان توان تولید ورق‌های سرد موردنیاز بسیاری از صنایع داخلی را دارد، کمبود عرضه محصول به بازار می‌تواند التهاب بازار داخل را به همراه داشته باشد؛ بنابراین فولاد مبارکه نمی‌توانست خطوط تولید را متوقف کند. البته مشکلات دیگری نظیر تحریم‌ها و عدم امکان حضور کارشناسان خارجی در کشورمان و نبود دانش لازم برای به‌روزرسانی خطوط نیز مشکل دیگری بود که این کار را با تأخیر بیشتر مواجه ساخت.

پذیرفتن ریسک بالای توقفات با مدیریت کردن میزان تولید در زمان‌های مختلف

معاون بهره‌برداری افزود: علی‌رغم همه مشکلات یادشده، با توجه به این‌که نمی‌توانستیم متوقف شویم و از عرصه رقابت جا بمانیم، خطر این توقفات را با مدیریت میزان تولید در زمان‌های مختلف متقبل شدیم و از سال گذشته تصمیم گرفتیم پروژه نوسازی تاندم پنج‌قفسه‌ای نورد سرد فولاد مبارکه را عملیاتی کنیم.

وی در تشریح چگونگی اجرای این پروژه گفت: در این خصوص، اجرای پروژه را در چند فاز تعریف کردیم و فازهای مختلف را در زمان‌های مختلف انجام دادیم؛ به‌طوری‌که با ذخیره‌سازی و تولید زودتر از زمان‌بندی معمول، توانستیم میزان مناسبی محصول ذخیره‌سازی کنیم و خیال بازار و مشتریان را بابت تحویل به‌موقع محصولات آسوده نماییم.

سلیمی با بیان اینکه در سال گذشته دو فاز این پروژه مهم انجام شده است، گفت فاز سوم اصلی آن در حال انجام است و طی آن به‌روزرسانی و بهینه‌سازی تجهیزات در بخش‌های هیدرولیک، مکانیک، اتوماسیون و برق به‌خوبی شروع شده است. پیش‌بینی می‌کنیم که اقدامات لازم مطابق با برنامه پیش برود.

بلوغ سازمانی از بارزترین دستاوردهای این عملیات نوسازی

وی با بیان اینکه در حین اجرای این پروژه برخی نکات وجود دارد که اهمیت آن‌ها از تولید محصولات جدید در آینده این خط کمتر نیست گفت: نکته اول جسارت و شجاعت انجام کار است که واقعاً درخور توجه و تحسین است. پذیرش ریسک‌های بالای این کار، درحالی‌که تجربه قبلی از آن در کشورمان نبود، به اعتمادبه‌نفس فنی قوی نیاز داشت که الحمدالله در نزد همکاران ما وجود داشت. نکته دوم حمایت‌های مدیریتی از طرف مدیریت عالی سازمان بوده که بهترین پشتوانه و مایه دلگرمی همکاران است. با اتکا به این موارد مشاهده می‌کنیم که همکاران این پروژه را به‌خوبی پیش می‌برند. به‌خوبی می‌توانیم ارزش وجود سرمایه انسانی دانش‌محور را در فولاد مبارکه لمس کنیم. نکته بعدی بلوغ سازمانی است که باعث شده همه همکاران و بخش‌های مختلف پای کار باشند و سازمان و کارهای آن را از آن خود بدانند. نکته بعدی کار گروهی است که به‌صورت منسجم و قوی با مشارکت نیروهای امانی پیمانکار در همه رده‌های مدیریتی اعم از مدیریت پشتیبانی تا سایر مدیریت‌های توسعه، تکنولوژی، خرید، تعمیرات و حمل‌ونقل وجود داشت.

چابکی و سرعت در کارها یکی دیگر از دستاوردها

معاون بهره‌برداری از چابکی و سرعت در کارها به‌عنوان دیگر نکته حائز اهمیت در این فرایند نام برد و گفت: با توجه به اینکه باید سفارش‌های مشتری به‌موقع تولید و تحویل شود، این پروژه را باید در مدت‌زمان تعیین‌شده و حتی کمتر انجام دهیم؛ بنابراین باید پیشرفت پروژه را لحظه‌به‌لحظه رصد کنیم.

وی خاطرنشان کرد: در این عملیات تعمیراتی و نوسازی بزرگ، تجهیزاتی را در خط تولید دمونتاژ و مونتاژ کرده‌ایم که طی این سی سال گذشته اساساً هیچ‌کس سراغ آن‌ها نرفته بود. در این مدت به‌صورت ممتد در مدار تولید بوده‌اند و اکنون با اتکا به دانش فنی همکاران، اقدامات لازم با چابکی هرچه‌تمام‌تر روی آن‌ها در حال انجام است.

به گفته معاون بهره‌برداری فولاد مبارکه، با انجام این پروژه، هم از لحاظ کیفی هم از لحاظ کمّی، اتفاقات خوبی خواهد افتاد و با نصب تجهیزات جدید روی خط برخی توقفات ناخواسته قبلی به‌خودی‌خود حذف خواهند شد و چنانچه به تعمیرات نیاز باشد نیز با تغییرات انجام‌شده در خطوط، راحت‌تر می‌توانیم اقدامات لازم را عملیاتی کنیم. همچنین محصولات خارج از سفارش یا غیرقابل‌قبول به‌شدت کاهش پیدا می‌کند. نکته سوم اینکه زمان تعمیرات نیز بسیار کمتر خواهد شد و در نتیجه شاهد افزایش تولید خواهیم بود. بنابراین افزایش کمیت و کیفیت تولید و امکان تولید برخی از گریدهایی که پیش از این امکان تولید آن‌ها را نداشتیم، میسر خواهد شد.

وی در خاتمه سخنان خود از مدیرعامل شرکت که با حضور خود به همکاران قوت قلب دادند و همچنین از همه معاونت‌ها و مدیریت‌ها و شرکت‌های پیمانکار حاضر در پروژه تشکر و قدردانی و اظهار امیدواری کرد به یاری خداوند این پروژه به‌موقع و با بهترین کیفیت به نتیجه برسد.

اجرای تعمیرات اساسی تاندم‌میل نورد سرد فولاد مبارکه؛ اولین تجربه شرکت ایریسا در مقام یک شرکت General Contractor

اکبر گلبو، مدیرعامل شرکت ایریسا نیز در حاشیه بازدید مدیرعامل فولاد مبارکه از پروژه «نوسازی، تعمیرات و جایگزینی سیستم اعمال نیرو (سِرمِس) با فناوری جدید کپسول هیدرولیک» خط تاندم‌میل پنج‌قفسه‌ای نورد سرد فولاد مبارکه گفت: پروژه نوسازی و تعمیرات اساسی خط تاندم‌میل پنج‌قفسه‌ای ناحیه نورد سرد، شامل کلیه بخش‌ها اعم از مکانیک، هیدرولیک، برق، الکترونیک، اتوماسیون و ابزار دقیق توسط شرکت ایریسا در حال انجام است. این پروژه اولین تجربه شرکت ایریسا در مقام یک شرکت General Contractor است که همه واحدهای مختلف را درگیر کرده و با حمایت‌های صورت‌گرفته تاکنون موفقیت‌آمیز بوده است.

وی خاطرنشان کرد: مدت‌زمان اجرای این پروژه که از ۲۰ شهریورماه آغاز شده، ۱۵ روز است و تا ۵ مهرماه به پایان خواهد رسید. علی‌رغم چالش‌های موجود و باز نشدن بخشی از اسکرودان‌های این خط پس از ۳۵ سال کار مداوم، در حال حاضر حدود ۵ درصد از برنامه جلوتر هستیم و برای آغاز تست‌های گرم از اواخر این هفته آمادگی کامل داریم.

جایگزینی تجهیزات جدید به‌جای تجهیزات قدیمی و  از رده خارج

مسعود سلیمی، مدیر امور اتوماسیون صنعتی شرکت ایریسا هم اضافه کرد: پروژه تعویض سِرمِس‌ها که همان تجهیزات اعمال نیرو هستند و برای رولینگ و تنظیم غلتک قفسه‌ها مورد استفاده قرار می‌گیرند و همچنین سیلندرهای لانگ‌استروک، به‌دلیل قدیمی شدن تجهیزات قبلی، توسط شرکت ایریسا در حال انجام است. بخشی از این تجهیزات قدیمی با روغن و گریس و بخش دیگری از آن‌ها که به‌صورت مکانیکی و اسکرودان فعالیت داشته است.

در این پروژه که از ۶ سال پیش تعریف و برنامه‌ریزی شده، همه تجهیزات قدیمی اعم از اسکرودان مکانیکی و سِرمِس را حذف و کپسول هیدرولیک لانگ‌استروگ را جایگزین آن‌ها کردیم.

به گزارش آلاچیق خبر / برای حضور مقتدرانه کارکنان فولاد مبارکه صندوق سیار انتخابات طبق برنامه اعلام‌شده در نواحی فولادسازی، نورد گرم، نورد سرد، گیت پرسنلی، مسجد جامع و مجتمع فولاد سبا استقرار یافتند.

معاون سرمایه‌های انسانی و سازماندهی فولاد مبارکه:

امروز در واقع جشن و عید انقلاب اسلامی است. یکی از مزیت‌های بارز فولاد مبارکه، مزیت گزینشگری و انتخاب‌گری است و به‌خوبی آگاهی داریم که انتخاب درست چیست و چه مطلوبیت‌هایی برای ما فراهم می‌کند. از خدای بزرگ می‌خواهیم که رئیس‌جمهوری در تراز ایران اسلامی به اراده ملت عزیزمان از صندوق بیرون آید.

محسن طبیعی، مدیر گزینش و جانشین فرمانده حوزه مقاومت بسیج شهید موحدیان فولاد مبارکه:

فولاد مبارکه و کارکنان آن همیشه در خط مقدم توسعه و پیشرفت این کشور بودند و الان در بعد سیاسی هم ثابت کردند که سرافراز و پیشرو همه این عرصه‌ها هستند.

سرهنگ پاسدار علی‌اصغر عطایی، رئیس سازمان بسیج کارگری و کارخانجات استان اصفهان

کارگران و فعالان عرصه صنعت از ابتدای صبح امروز مشارکت خوبی در انتخابات داشته‌اند و امیدواریم این حضور منتهی به انتخاب خوبی برای کشور شود.

غلامرضا کمالی، مدیر ناحیه فولادسازی فولاد مبارکه:

انتخابات پرشور و با حضور آگاهانه و حداکثری مردم، باعث سربلندی کشور در سطح بین‌الملل خواهد شد و امنیت‌آفرین است. در حوزه صنعت چالش‌های زیادی داریم. رئیس‌جمهوری که انتخاب می‌شود ان‌شاءالله مسائل صنعت را به‌خوبی دنبال کند و ریل‌گذاری درستی انجام دهد تا بتوانیم سرعت پیشرفت را بیشتر کنیم.

قاسم خوشدل‌پور، مدیر مجتمع فولاد سبا:

یکی از نمودها و کارکردهای هر قوه مجریه‌ای، صنعت و به‌خصوص صنعت فولاد آن کشور است. می‌دانیم که صنعت فولاد چه نقش مهمی در ارزآوری، چرخه اقتصادی و GDP کشور دارد. بنابراین انتخاب رئیس‌جمهوری و کابینه‌ای که بتواند ریلگذاری و بسترسازی مناسبی برای صنعت کشور فراهم سازد حائز اهمیت است.

عباس محمدی، مدیر تولید فولاد مذاب فولادسازی فولاد مبارکه

صنعت فولاد از رئیس‌جمهوری آینده انتظار حمایت دارد. رئیس‌جمهوری به‌عنوان اولین نفر اجرایی کشور نقش قابل‌توجهی در زمینه حمایت از صادرات، ارزآوری و به‌کارگیری نیروی انسانی در این بخش عظیم و صنعت مادر دارد.

بهزاد بهادرانی، مدیر ناحیه نورد سرد فولاد مبارکه:

 رشد و شکوفایی مجموعه‌های صنعتی مشابه مجموعه ما که تولیدکننده محصولات اولیه صنایع مادر ایران، مثل خودروسازان هستیم، می‌تواند در رشد و شکوفایی صنعت کشور نقش عمده‌ای داشته باشد و رئیس‌جمهوری اصلح در میزان رشد صنعت مادر می‌تواند تأثیرگذار خواهد بود.

به گزارش آلاچیق خبر / محسن استکی،مدیر محصولات پوشش‌دار و نهایی ناحیه نورد سرد فولاد مبارکه ضمن اعلام این خبر، کسب این رکورد ارزشمند را به همه همکاران و کارکنان شرکت، خاصه کارکنان ناحیه نورد سرد تبریک گفت و در این خصوص افزود: به‌منظور دست‌یابی به این رکورد از ابتدای خردادماه، برنامه‌ریزی‌های دقیقی انجام شد تا اینکه واحد باکس 3 موفق شد با تولید 17 هزار و 12 تن به رکورد جدید ماهانه‌ دیگری دست یابد.

وی رکورد قبلی این واحد را به میزان 16 هزار و 967 تن و مربوط به خردادماه سال 1400 اعلام کرد.

در همین زمینه، رئیس واحد باکس آنیلینگ و شست‌وشوی الکترولیتی نیز عمده‌ترین نقش واحد آنیل را بازیابی ساختار کریستالی ورق دانست و گفت: در این فرایند خواص ورق در خروجی آنیل به زمان قبل از فرایند نورد بازگردانده می‌شود.

اکبر نادری با اشاره به اینکه فرایند آنیل به‌طورکلی از سه مرحله حرارت‌دهی، هم‌دماسازی و خنک‌کاری تشکیل شده است، افزود: در این فرایند ابتدا کلاف‌ها براساس کیفیت ورق خواسته‌شده مشتری از لحاظ میزان درجه حرارت و مدت‌زمان موردنیاز و پارامترهای دیگر شارژ تعیین می‌شود. با افزایش درجه حرارت رشد دانه و تجدید ساختار کریستالی در فولاد،‌ سختی در ورق کاهش پیدا می‌کند که این سختی به آنالیز فولاد بستگی دارد و در یک محدوده دمای خاص تثبیت می‌شود و پس از عملیات حرارت‌دهی فرایند خنک‌کاری با استفاده از جریان هوا و آب انجام می‌شود.

 در ادامه محمدعلی ایرانپور، سرپرست تعمیرات واحد نیز اظهار کرد: واحد باکس نورد سرد به‌عنوان یکی از خطوطی که باید با حداکثر ظرفیت خود در زنجیره محصولات سرد فعال باشد، موفق شده است با بررسی دقیق و ارتقای پارامترهای فنی، تولید خود را بهبود بخشد و در مجموع با اقداماتی که انجام شده توانسته حجم زیادی محصولات سرد و قلع اندود را تولید کند.

در خاتمه اکبر نادری رئیس واحد آنیلینگ و شست‌وشوی الکترولیتی از مدیران و کارکنان واحدهای ناحیه نورد سرد و همچنین از کارکنان واحد آنیلینگ، برنامه‌ریزی تولید و دفاتر فنی تولید و تعمیرات و سایر قسمت‌هایی که در ثبت این رکورد نقش‌آفرینی کردند، تشکر و قدردانی کرد.

 به گزارش آلاچیق خبر / وی در ابتدای این بازدید، در جمع کارکنان ناحیه نورد سرد اظهار کرد: تحول در کیفیت محصولات فولادی تولیدی نشان‌دهنده اهمیت کسب استانداردهای بین‌المللی و استفاده از فناوری‌های پیشرفته است. با بهره‌گیری از روش‌های نوین تولید، مواد اولیه باکیفیت و استفاده از فرایندهای پیشرفته، قطعاً می‌توانیم محصولات فولادی باکیفیت تولید کنیم. این تحولات منجر به افزایش کارایی و کاهش هزینه‌های تولید می‌شود و در نتیجه محصولاتی باکیفیت را با قیمت رقابتی به بازارهای مختلف عرضه خواهیم کرد.

 طیب‌نیا در دیدار با همکاران ناحیه نورد گرم نیز گفت: شما تلاشگران باید بدانید کاری که انجام می‌دهید چقدر باارزش و در اقتصاد کشور اثرگذار است. ناحیه نورد گرم یکی از بخش‌های حساس و کلیدی در فولاد مبارکه به حساب می‌آید و عملکرد آن تکمیل‌کننده زنجیره محصول صنایع در پایین‌دست و بالادست است.

وی با تأکید بر ضرورت تولید ورق گرم برای تأمین نیازهای داخل کشور افزود: میزان عرضه این محصول در بازار تأثیر مستقیم بر اقتصاد کشور دارد. تعمیرات و توقف‌ها در ناحیه نورد گرم باید در کمترین زمان ممکن انجام شود؛ چراکه این ناحیه برای فولاد مبارکه بسیار حساس است. رکوردزنی تولید در ناحیه نورد گرم صرفاً یک رکورد نیست، بلکه به‌گونه‌ای است که آثار آن در بخش‌های مختلف اقتصادی کشور مشهود خواهد بود.

مدیرعامل فولاد مبارکه در ادامه بازدید خود، با حضور در ناحیه فولادسازی و ریخته‌گری مداوم، در جریان آخرین وضعیت تولید در این ناحیه قرار گرفت و تأکید کرد: ماهیت کار فولادسازی با دیگر بخش‌ها متفاوت است. رکوردشکنی‌های تولید در ناحیه فولادسازی بسیار ارزشمند است؛ به‌ویژه اینکه رکوردهای اخیر فراتر از ظرفیت واحد حاصل شده و با رکوردهای قبل اختلاف قابل‌توجهی دارد. ازاین‌رو ما ارزش کار همه همکاران نواحی را درک و هرجا که بتوانیم از ایشان حمایت می‌کنیم.

وی در پایان با حضور در ناحیه آهن‌سازی این شرکت اذعان داشت: امیدواریم با اقدامات و پروژه‌های انجام‌شده در سال جاری بتوانیم محدودیت‌های انرژی را جبران کنیم و اجازه ندهیم خدشه‌ای به تولید وارد شود. ثبت رکوردهای تولید در فولاد مبارکه منجر به امیدآفرینی در جامعه خواهد شد و بسیار ارزشمند است. رکوردهای تولید بدون برنامه‌ریزی‌های مدون قبلی حاصل نمی‌شود و نیازمند چندین ماه تلاش بی‌وقفه است.

به گزارش خبرنگار فولاد، در جریان این بازدید، مدیران نواحی فولاد مبارکه نیز ضمن ارائه گزارش‌های جداگانه از وضعیت خطوط تولید تحت مدیریت خود چنین گفتند:

بهزاد بهادرانی، مدیر ناحیه نورد سرد:

طی ماه‌های اخیر در ناحیه نورد سرد، شرایط باثباتی را تجربه کردیم و توانستیم با انجام ریومپ در بخش‌های مختلف، رکوردهای ارزشمندی به ثبت برسانیم. با توجه به افزایش درخواست خودروسازان برای خرید ورق‌های سخت از فولاد مبارکه، حساسیت کار در واحد اسیدشویی شماره ۲ نورد سرد افزایش پیدا کرده و ارتقای کیفیت محصولات نیز در اولویت این ناحیه قرار گرفته است. بدون شک تلاش کارکنان و حمایت‌های مدیریت ارشد، رمز رکوردشکنی‌های تولید در فولاد مبارکه بوده و هست.

علی حاجیان‌نژاد، مدیر ناحیه نورد گرم فولاد مبارکه:

حمایت‌های همه‌جانبه مدیریت عالی شرکت باعث شد بتوانیم رکوردهای خوبی طی ماه‌های اخیر در ناحیه نورد گرم ثبت کنیم. میزان تولید گریدهای کیفی و ویژه در ناحیه نورد گرم نسبت به گذشته افزایش پیدا کرده است. تلاشگران این ناحیه طی ۲ ماه اخیر موفق به تولید ۱۸۰ هزار تن گرید ویژه جهت تولید لوله‌های انتقال آب و نفت و گاز شدند و در کنار آن به کیفیت محصول نیز اهمیت داده شد.

قاسم خوشدل‌پور، مدیر ناحیه فولادسازی و ریخته‌گری مداوم فولاد مبارکه:

حمایت‌های بی‌دریغ مدیریت ارشد فولاد مبارکه از ناحیه فولادسازی و اقدامات و پروژه‌های توسعه‌ای منجر به افزایش ظرفیت تولید در این ناحیه شده است. ناحیه فولادسازی و ریخته‌گری فولاد مبارکه همواره کوشیده است اهداف شرکت را محقق کند تا بتواند نیازهای دیگر واحدها را با همدلی و تعامل لازم و تاآنجاکه می‌تواند برطرف کند و ادامه‌دهنده نهضت تولید حداکثری و باکیفیت باشد.

داریوش رشیدی، مدیر ناحیه آهن‌سازی فولاد مبارکه:

رکوردهای تولید در این ناحیه نتیجه تلاش بی‌وقفه کارکنان، انجام فرایندهای بهبود و حمایت‌های بی‌دریغ مدیریت ارشد سازمان است. ناحیه آهن‌سازی طی 2 ماه نخست سال جاری حدود ۱۸۵ هزار تن بیش از برنامه تولید کرده که رکورد قابل‌توجهی است. درصدد هستیم که طی ۹ ماه باقیمانده از سال جاری، حداکثر ظرفیت تولید قابل بهره‌برداری را به کار گیریم و این امر نیازمند برنامه‌ریزی در شات‌دان‌ها خواهد بود.

به گزارش آلاچیق خبر / علیرضا کی‌یگانه، مدیر کنترل کیفی فولاد مبارکه، با بیان مطلب فوق گفت: بهبود کیفیت محصولات نتیجه اهداف استراتژیک شرکت فولاد مبارکه بوده است که در طی سال‌های اخیر با توجه ویژه مدیرعامل و معاونان در رأس اهداف تولید قرار گرفته است. بر این اساس، نواحی مختلف تولیدی علی‌رغم کلیه محدودیت‌ها به‌گونه‌ای عمل کردند که اعداد کم‌سابقه کیفی در نواحی مختلف در طی سال ۱۴۰۲ حاصل شده و امید است این روند روبه‌رشد ادامه داشته باشد.

وی در پاسخ به سؤالی درباره تدابیر فولاد مبارکه برای بهبود کیفیت محصولات خود، اظهار داشت: مدیریت کیفیت محصولات در فولاد مبارکه با شناسایی نقاط قابل‌بهبود و تأثیرگذار بر عملکرد کنترل کیفیت و محصول اقدام به توسعه عملکرد خود کرده است. در این راستا فعالیت‌های بهبود عملکرد نیروی انسانی، توسعه تجهیزات بازرسی و به‌روزرسانی دستورالعمل‌ها و استانداردهای مورداستفاده و... به‌طور مستمر در دستور کار قرار گرفته است. اهم دستاوردهای مدیریت کنترل کیفیت در سال ۱۴۰۲ شامل آموزش نیروی انسانی فراتر از برنامه تجهیز و بهبود شرایط محیطی نقاط بازرسی محصولات و تکمیل امکانات آموزش بازرسان به‌صورت عملی با راه‌اندازی بانک نمونه عیوب محصولات در نواحی نورد گرم و نورد سرد و انجام پروژه‌های تحقیقاتی در راستای پیش‌بینی رخداد عیوب است.

کاهش میزان ادعاهای مطرح‌شده از سوی مشتریان در سال 1401

وی با اشاره به میزان رضایت‌مندی مشتریان از وضعیت کیفیت محصولات فولاد مبارکه تصریح کرد: نتایج میزان ادعاهای کیفی مطرح‌شده از سوی مشتریان محصولات نشان از بهبود عملکرد کنترل کیفیت محصولات دارد. این در حالی است که تناژ محصولات بازرسی و ارسال‌شده نسبت به سال ۱۴۰۱ رشدی ۸ درصدی داشته و میزان ادعاهای مطرح‌شده در سال ۱۴۰۱ نیز مقدار ۰.۱۴ درصد بوده که این مقدار در سال ۱۴۰۲ به عدد ۰.۱۲ درصد کاهش یافته است.

در همین زمینه خبرنگار فولاد نظر برخی رؤسا و کارشناسان کنترل کیفی نواحی مختلف فولاد مبارکه را جویا شده است که در ادامه می‌خوانید.

محمدرضا نصر اصفهانی، رئیس کنترل کیفی نورد سرد:

تنوع فرایندهای تولید و تولید بیش از پنج نوع محصول نهایی حساس موجب شده ناحیه نورد سرد همواره از دیدگاه کیفی حساسیت‌های ویژه‌ای داشته باشد. در این ناحیه، در حال حاضر، بیش از پنج نوع محصول نهایی شامل محصولات اسیدشویی، قلع‌اندود، سرد، گالوانیزه و رنگی تولید می‌گردد و با توجه به حساسیت مصرف هریک از محصولات فوق، تولید و بازرسی کیفیت این محصولات از اهمیت خاصی برخوردار است. روش شناخته‌شده اندازه‌گیری کیفیت این محصولات بر اساس تعریف شاخص‌های کیفی است که مهم‌ترین شاخص بازده کیفی محصولات محسوب می‌شود. در سال ۱۴۰۲ عملکرد کیفی محصولات ارتقا قابل‌ملاحظه‌ای داشته است. رشد کیفی محصولات نورد سرد در سال ۱۴۰۲ نسبت به سال ۱۴۰۱ به میزان ۱.۳۹ درصد بوده است؛ به‌طوری‌که کیفیت محصولات اسیدشویی، سرد و گالوانیزه رنگی به‌ترتیب به میزان 1.68، 2.07، 3.13 و 2.96 درصد نسبت به سال ۱۴۰۱ ارتقا یافته است. در محصول ورق رویه و ورق رنگی مخصوص لوازم‌خانگی این میزان رشد به ترتیب 4.54و 4.51درصد بوده است.

بهبود کیفیت محصولات ناحیه نورد سرد حاصل انجام کنترل‌ها و بازرسی‌های کیفی مناسب در زمان تولید، تعامل به‌موقع فرایندهای کنترل کیفیت و تولید، تعریف و انجام پروژه‌های بهینه‌سازی و بهبود کیفیت و آماده‌به‌کاری تجهیزات بوده است. تجارب به‌دست‌آمده برای تولید کیفی محصولات در سال‌های اخیر نقش تعیین‌کننده‌ای در افزایش کیفیت داشته است.

جلال براتی، کارشناس کنترل کیفی نورد سرد:

برخی از بهبودهای انجام‌شده در واحد کنترل کیفی نورد سرد به این شرح است: تبدیل گزارش کمیته راهبری شرکت به‌صورت مکانیزه در بستر IS-Suit با اهدافی نظیر، اطمینان از صحت و دقت گزارش کمیته راهبری شرکت، کاهش خطاهای انسانی در محاسبات، به‌روز بودن گزارش و همچنین عدم اتکا به اشخاص جهت تهیه گزارش؛ ارتقای دانش و مهارت بازرسی کنترل کیفی در جهت قضاوت محصولات، اسیدشویی قلع اندود و سرد؛ ایجاد بانک عیوب محصولات نورد سرد فیزیکی و اطلاعاتی؛ بهینه‌سازی و بهبود شرایط بازرسی کیفی بازرسان کنترل کیفی در خطوط تولید نورد سرد.

محمود کریمیان، کارشناس کنترل کیفی نورد سرد:

یکی از اقدامات دیگر، تعیین عیوب اولویت‌دار کیفی و بهبود در شناسایی عیوب از سوی بازرسان نورد سرد بود. در این پروژه، پنج عیب پرتکرار برای هر محصول شناسایی گردید و به‌عنوان یک اقدام اصلاحی سریع در جهت روش‌های شناسایی عیب، آموزش‌های اولیه به بازرسان کنترل کیفی نورد سرد داده شد. با انجام این پروژه، در زمان کم تا حد قابل‌توجهی از انحرافات عملکردی بازرسان کنترل کیفی و قضاوت‌های کیفی اطمینان حاصل گردید.

شناسایی حساسیت‌های کیفی مشتریان و بهینه‌سازی سیستم EIS در راستای جلوگیری از بروز خطاهای فردی از دیگر اقدامات انجام شده بود.

مسعود مهدیه، رئیس کنترل کیفی نورد گرم:

مهم‌ترین شاخص کیفیت محصولات نورد گرم بازده کیفی است که نشان‌دهنده وضعیت کیفیت کل محصولات گرم باشد. بازده کیفی محصولات تولیدی نورد گرم در سال‌های ۱۴۰۰ و ۱۴۰۱ به ترتیب 96.61 و 96.87 درصد بوده است که در سال 1402 به 97.69 درصد افزایش یافت. بهبود کیفیت در سال 1402 نسبت به دو سال گذشته نتیجه تلاش تمام کارکنان نورد گرم است. گفتنی است کاهش عیوبی چون عیب ناخالصی، عیب حفره، عیب پوسته و عیب عرض از موارد تأثیرگذار بر بهبود شاخص کیفیت نورد گرم بوده است. در سه سال اخیر، میزان عیب ناخالصی به ترتیب 2.85، 2.32 و 1.98 درصد، میزان عیب حفره به ترتیب 0.11 ،0.05 و 0.02 درصد، میزان عیب پوسته به ترتیب 04/۰، 0.07 و 0.01 درصد و میزان عیب عرض به ترتیب،0.18، 0.28و 0.11 درصد روند کاهشی داشته است. شاخص دیگر کیفی که در سال اخیر بهبود داشته شاخص محصولات نامنطبق نورد سرد ناشی از نورد گرم است که مقدار آن در سه سال اخیر به ترتیب 0.35، 0.29و 0.22درصد کاهش داشته است که بیشترین عامل تأثیرگذار بر آن، بهبود عیب پوسته نورد گرم بر کل محصولات سرد و حتی محصولات حساس رویه خودرو بوده است.

بازرسی به‌موقع و تعامل با تولید، شناسایی عیب و عوامل مؤثر بر آن، انجام اقدام اصلاحی به‌موقع و کنترل فرایند کیفیت محصولات و عملکرد صحیح تجهیزات ازجمله عوامل تأثیرگذار بر افزایش کیفیت محصولات است. افزایش کیفیت محصولات باعث افزایش رضایت مشتریان، افزایش بهره‌وری، کاهش ضایعات، سودآوری بیشتر و تحویل به‌موقع محصول به مشتریان می‌شود.

روح‌اله بصیری، کارشناس کنترل کیفی نورد گرم:

ازجمله فعالیت‌های تأثیرگذار کنترل کیفی نورد گرم می‌توان به این موارد اشاره کرد: ایجاد بانک عیوب محصولات نورد گرم (فیزیکی و اطلاعاتی)؛ کسب بالاترین عملکرد کیفی محصولات شرکت فولاد مبارکه در سال ۱۴۰۲؛ تعیین عیوب اولویت‌دار کیفی و بهبود در شناسایی عیوب توسط بازرسان نورد گرم؛در این پروژه حل مسئله به روش شش سیگما برای کاهش ناخالصی غیرفلزی مورد استفاده قرار گرفت. برای سنجش قضاوت بازرسان کنترل کیفی نورد گرم در ابتدا به کمک مشاور و تیم کنترل کیفی آزمونی طراحی شد. از هر تیم نفرات مربوط به بازرسی اتوماتیک سطح مورد ارزیابی قرار گرفتند. نتایج اولیه نشان داد انحراف بیش‌ازحد استاندارد وجود دارد. با بررسی و تحلیل صورت‌گرفته بر نتایج آزمون دلایل انحراف ریشه‌یابی شد. فعالیت‌هایی جهت اقدام اصلاحی انجام شد و بعد از این فعالیت‌ها، آزمون دوم برگزار شد و نتایج نشان داد خطای بازرسی پس از بهبود به حد قابل‌قبول و استاندارد کاهش یافت؛ ارتقای دانش و مهارت بازرسی کنترل کیفی در جهت قضاوت محصولات گرم در واحد ۵۱ و ۵۲؛ طراحی و ساخت نرم‌افزار کتاب اطلس عیوب محصولات نورد گرم در بستر EIS؛ تبدیل گزارش‌های هفتگی کنترل کیفی نورد گرم از سیستم Discoverer به گزارش‌های مکانیزه در بستر BI که باعث تسریع در ردیابی و رفع عیوب محصولات و در نتیجه کاهش محصولات نامنطبق می‌گردد.

سید محمدمهدی مرندی، رئیس کنترل کیفی فولادسازی و ریخته‌گری مداوم:

برای بهبود کیفیت تختال‌های تولیدی و افزایش رضایت مشتریان از محصول تختال در سال ۱۴۰۲ فعالیت‌های مختلفی انجام گرفت که اهم آن‌ها به این شرح است: اصلاح و به‌کارگیری دستورالعمل جدید مربوط به عیوب و شرایط غیرنرمال ریخته‌گری که منجر به کاهش محصولات درجه دو غیرمنطبق با سفارش و حذف نزول کیفیت تختال‌های اول و آخر هر سکوئنس گردید؛ افزایش رضایتمندی مشتریان تختال که بر اساس گزارش ارسالی از واحد پشتیبانی فنی مشتریان سبب کاهش ادعای مشتریان تختال به کمتر از 0.2 درصد در سال ۱۴۰۲ گردید؛ انجام عملیات بازرسی و ارسال حدود 1.4 میلیون تن تختال به مقصد مشتریان بیرونی در انبار S7؛ بازرسی و ارسال حدود ۸۲ هزار تن قراضه فله‌ای متوسط و سنگین و همچنین قراضه شردد با کیفیت از شرکت‌های طرف قرارداد ؛ این اقدام بدون هیچ‌گونه حادثه ایمنی، سبب تأمین و تکمیل شارژ فلزی موردنیاز کوره‌های قوس الکتریکی به‌خصوص در ماه‌های سرد سال گذشته شد که با کمبود شدید آهن اسفنجی مواجه بودیم؛ بهره‌برداری کامل از سیستم بازرسی بر خط سطوح تختال‌ها بر روی ماشین ریخته‌گری شماره ۵.

محسن عزیزی، کارشناس کنترل کیفی فولادسازی:

برخی از بهبودهای انجام‌شده در واحد کنترل کیفی فولادسازی در سال ۱۴۰۲ به این شرح است: سیستمی کردن کلیه گزارش‌های مهم کیفیت بر اساس نیاز مدیریت کنترل کیفی فولاد مبارکه و ناحیه فولادسازی و تکمیل آن‌ها در سیستم IS-SUITE؛ همکاری با دانشگاه و تهیه اطلس عیوب تختال به‌صورت کتابچه کتاب پوستر و ایجاد آن در سیستم IS-SUIT برای اولین بار در ایران.

غفار دانشمند، سرپرست کنترل کیفی آهن‌سازی:

واحد کنترل کیفی در ناحیه آهن‌سازی وظیفه کنترل و پایش پارامترهای کیفی محصولات تولیدی و ورودی به ناحیه آهن‌سازی را بر عهده دارد. محصولات تولیدی ناحیه آهن‌سازی شامل گندله، آهک، بریکت آهن اسفنجی و مواد ورودی شامل، کنستانتره سنگ، آهن گندله سنگ‌آهک، آهک، دولومیت، سنگ دولومیت، چسب سیلیکات سدیم و آهن اسفنجی است که این تنوع مواد و کنترل پارامترهای کیفی آن اهمیت وظیفه این واحد را نشان می‌دهد.

در این خصوص فعالیت‌های متنوعی در زمینه ارتقای وضعیت کیفی صورت گرفته است، ازجمله اجرای پروژه‌های متنوع «کتابچه فنی کنترل کیفی مواد اولیه و تولیدی ناحیه آهن‌سازی، مکانیزه کردن گزارش‌های کنترل کیفی آهن‌سازی» و مطالعه و امکان‌سنجی سیستم بازرسی کیفی و پایش مواد در خطوط ارسال آهن اسفنجی به فولادسازی. همچنین با استقرار بازرس از طریق شرکت IS در محل تأمین‌کنندگان بزرگ، نتایج آزمایشگاه‌های تأمین‌کنندگان و آزمایشگاه‌های فولاد مبارکه مقایسه و مغایرت‌ها جهت اقدامات اصلاحی انعکاس داده می‌شود. بنابراین با توجه به فعالیت‌های صورت‌گرفته، بازرسی و کنترل کیفیت مواد اولیه ورودی و تولیدی به همراه تعامل این واحد با سایر واحدهای تولیدی و تأمین‌کنندگان مواد اولیه، ارتقای میزان چندین پارامتر کیفی به شرح ذیل را در سال ۱۴۰۲ نسبت به سال ۱۴۰۱ شاهد بودیم: ارتقای رِنج کیفیت آهن کل گندله تولیدی (Feo) از ۹۹.۱۲ درصد در سال ۱۴۰۱ به ۹۹.۷۴ درصد در سال ۱۴۰۲؛ ارتقای رِنج کیفیت استحکام گندله تولیدی از ۹۹.۲۲ درصد در سال ۱۴۰۱ به ۹۹.۵۸ درصد در سال ۱۴۰۲؛ ارتقای کیفیت دانه‌بندی سایز 9 تا 16 میلی‌متر گندله تولیدی از ۹۰.۶۷ درصد در سال ۱۴۰۱ به ۹۴.۷۱ درصد در سال ۱۴۰۲؛ ارتقای رِنج میزان Co2 آهک ارسالی به فولادسازی از ۹۹.۲۵ درصد در سال ۱۴۰۱ به ۹۹.۵۹ درصد در سال ۱۴۰۲؛ ارتقای کیفیت Co2 آهک خریداری با کاهش میانگین این پارامتر از ۵.۱۴ درصد در سال ۱۴۰۱ به ۴.۴۲ درصد در سال ۱۴۰۲؛ ارتقای کیفیت Cao آهک خریداری با افزایش میانگین این پارامتر از ۸۹.۸۹ درصد در سال ۱۴۰۱ به ۹۱.۰۰ درصد در سال ۱۴۰۲.

علیرضا کی‌یگانه مدیر کنترل کیفی فولاد مبارکه در پایان از حمایت‌ها و راهبردهای مدیرعامل و معاونان و همچنین از همکاری تمامی مدیران و همکاران نواحی تولیدی و پشتیبانی که زمینه رشد و ارتقای کیفیت محصولات را فراهم نمودند و در اجرای الزامات تولیدی تعمیراتی و کیفی تلاش کردند تشکر و قدردانی نمود و گفت: در راستای بهبود کیفی محصولات فولاد مبارکه تلاش همکاران در مدیریت کنترل کیفی که همواره جهت شناسایی مغایرت‌های کیفی و تولید محصول مطابق با سفارش و نیاز مشتریان و ذی‌نفعان همت می‌گمارند شایسته قدردانی است.

به گزارش آلاچیق خبر ، غلامرضا سلیمی معاون بهره‌برداری فولاد مبارکه با اشاره به اهمیت فرهنگ آراستگی در شرکت فولاد مبارکه و ضمن قدردانی از زحمات مدیران، تسهیل‌کنندگان و کارکنان که در عملیاتی ساختن این نظام در تمامی نواحی از جمله نورد سرد همت گماردند، بر اهمیت و نقش اجرایی مراحل نظام آراستگی در افزایش انگیزش کارکنان و کاهش حوادث در محیط کار تأکید کرد.

محل کار، محل زندگی کارکنان است

وی با بیان اینکه محل کار، محل زندگی کارکنان است، گفت: همان‌طور که به نظم و ترتیب و آراستگی محل زندگی با خانواده اهمیت می‌دهیم، در محل کار نیز که محل زندگی با همکاران است، باید تلاش کنیم محیطی آراسته و مرتب داشته باشیم.

معاون بهره‌برداری اظهار داشت: موضوع فرهنگ آراستگی همواره از باورها و تعهدات مدیران ارشد فولاد مبارکه بوده و این امر در بازدیدهایVIP نظام آراستگی (5S) توسط مدیران نواحی نمایان است.

وی برنامه بازدیدهای اختصاص در این حوزه در ماه‌های آینده با حضور مدیران نواحی را مهم و بر انجام آن طبق برنامه از پیش تعیین‌شده تأکید کرد.

مژده میرعنایت، رئیس نظام‌های مشارکتی و تحول فولاد مبارکه نیز در تشریح تاریخچه این نظام با بیان مقدمه‌ای بر نظام آراستگی گفت:

سیستمی تحت عنوان 5S برای اولین بار بعد از جنگ جهانی دوم، در ژاپن شکل گرفت، ولی ایده اولیه این سیستم، ژاپنی نیست. ژاپنی‌ها با الگوبرداری از برخی صنایع آمریکایی و اروپایی و پس از توسعه و سیستماتیک ساختن آن، این سیستم را ارائه کردند.الگوهای اولیه‌ای که مورداستفاده ژاپنی‌ها قرار گرفت، شامل سه دسته از صنایع است:

دسته اول: صنایعی که رعایت بهداشت، تمیزی و نظم از زیرساخت‌های اساسی آن است، مانند صنایع بهداشتی و دارویی یا صنایع میکروالکترونیک که عموماً به محیطی تحت عنوان «اتاق تمیز» یا Clean room نیازمندند.

دسته دوم: سازمان‌های خدماتی مانند هتل‌ها، سوپرمارکت‌ها، کتابخانه‌ها و مراکز تفریحی که در آن‌ها مشتری با محیط سازمان تماس مستقیم و نزدیک دارد. حساسیت زیاد مشتریان این‌گونه از سازمان‌ها به تمیزی، نظم و سرعت پاسخ‌گویی به خواسته‌هایشان موجب می‌شود این سازمان‌ها برای بقا و رقابت، ناچار باشند اصول خاصی را رعایت کنند. به‌طورکلی در آمریکا رعایت این‌گونه از اصول (چه اجبار قانونی باشد و چه الزام عرفی و صنفی) در زمینه‌هایی که مرتبط با بهداشت و سلامتی انسان‌هاست، «خانه‌داری خوب» یا Good House Keeping نامیده می‌شود

دسته سوم: سازمان‌های پیشرویی که به مباحثی مانند انسان، ماشین، انسان-کار و انسان-محیط توجه خاصی دارند و تلاش می‌کنند ارتباطی منطقی و سالم بین انسان، ماشین و کار پدید آورند.

از گذشته، آراستگی در بیشتر جوامع، ازجمله ایران ما، وجود داشته، اما نظام‌مند و روشمند نبوده است. اولین بار ژاپنی‌ها در سال 1985 نظام آراستگی را به‌صورت نظام‌مند معرفی کردند. فردی بنام سوزوکی در کتاب کایزن عملی، فصلی را به اصول نظام آراستگی به‌عنوان مبنایی برای بهره‌وری و کایزن اختصاص داد.

به گفته رئیس نظام‌های مشارکتی و تحول فولاد مبارکه ، نظام آراستگی 5S  سیستمی برای بهسازی و آراستگی در محیط است و تفاوتی نمی‌کند که این محیط، محیط کار باشد یا محیط خانه و یا حتی خودرو شخصی. به‌هرحال این نظام کمک می‌کند تا همواره محیطی آراسته داشته باشیم.

وی با اشاره به اینکه نظام آراستگی یا 5S شامل 5 مرحله است گفت: این پنج مرحله عبارت‌اند از: تفکیک ضروری از غیرضروری (Seiri)؛ مرتب کردن و مشخص کردن مکان هر وسیله‌ای (Seiton)؛ پاکیزه‌سازی (Seiso)؛ تدوین دستورالعمل‌ها و استانداردها برای حفظ و تداوم آراستگی و انضباط (Seiketsu)؛ فرهنگ‌سازی برای انجام عادت افراد به انجام صحیح کارها (Shitsuke).

میرعنایت در ادامه گفت : با توجه به توضیحات ارائه‌شده هر فرد باید این سه سؤال را از خود بپرسد: محیط کار من چگونه محیطی است؟ آیا من در یک محیط آشفته و شلوغ کار می‌کنم یا در محیطی آراسته و مرتب مشغول به کارم؟ آیا اصول نظام آراستگی را در مجموعه کاری خود رعایت می‌کنم؟

وی در تشریح تجربه فولاد مبارکه در حوزه نظام آراستگی افزود: اصول5S ابزارهای مؤثری برای کاهش ضایعات، بهبود کیفیت، بهبود کارایی، ارتقای ایمنی و ارتقای بهبود مستمر است؛ در همین راستا شرکت فولاد مبارکه با الگوگیری از شرکت‌های موفق و بزرگ جهان برای پیاده‌سازی نظام آراستگی5S تلاش کرده و این اقدام در کسب موفقیت‌های به‌دست‌آمده در سال‌های اخیر بسیار تأثیرگذار بوده است.

میرعنایت با بیان اینکه واحد استراتژی و تعالی سازمانی تسهیلگر فرایند آراستگی و برگزارکننده ارزیابی‌های دوره‌ای نظام آراستگی در شرکت است، گفت: مدیران ارشد شرکت با توجه به اهمیت آراستگی محیط در شرکت فولاد مبارکه به‌منظور اطمینان از پیاده‌سازی کامل و مناسب این نظام در نواحی، بازدیدهای vip نظام آراستگی 5S را به‌صورت ماهانه برگزار می‌کنند.

گفتنی است سه دوره ارزیابی نظام آراستگی در سال 1402 از نواحی تولیدی و پشتیبانی انجام‌شده که نتایج آن به مدیران نواحی و کارشناسان مربوطه جهت بررسی، بهره‌برداری و بهبود این فرایند ارجاع شده است.

به گزارش آلاچیق خبر ، رئیس واحد ابزار دقیق و اتوماسیون فولاد مبارکه ضمن تأیید این خبر گفت: ازآنجاکه کنترل ضخامت ورق تولیدی از منظر کنترل کیفیت و رضایت مشتری یکی از عوامل بسیار مهم رقابتی به شمار می‌آید و از دیدگاه اقتصادی نیز بسیار حائز اهمیت است، دستگاه‌های ضخامت‌سنج نقش بسیار مهم و حساسی در خط تولید فولاد مبارکه دارند؛ به‌نحوی‌که در صورت اختلال در عملکرد آن‌ها خط تولید را با مشکلات و توقفات جدی مواجه می‌سازند.

کامران کلوشانی با بیان اینکه در فولاد مبارکه 27 دستگاه ضخامت‌سنج تحت برندهای خارجی در نواحی نورد گرم و نورد سرد جهت اندازه‌گیری و کنترل ضخامت ورق تولیدی در حال کار است، گفت: تعداد 7 دستگاه از آن‌ها از زمان راه‌اندازی فولاد مبارکه در خطوط مختلف ناحیه نورد سرد، طی بیش از 30 سال کار مداوم، دچار استهلاک شدید شده بودند و با توجه به عدم تولید این‌گونه ضخامت‌سنج‌ها توسط کارخانه سازنده و همچنین مشکلات ناشی از تحریم‌ها، جایگزینی آن‌ها با سیستم جدیدتر از همان برند و هم‌چنین تأمین قطعات یدکی آن‌ها تقریباً غیرممکن بود؛ بنابراین چنانچه هریک از این سیستم‌ها دچار مشکل می‌شد، عملاً رفع عیب و راه‌اندازی مجدد آن‌ها به دلایل مذکور ممکن و میسر نبود.

وی افزود: با عنایت به مشکلات مذکور و ازآنجا‌که واحد نگهداری و تعمیرات سیستم‌های پرتوزا که مسئولیت نگهداری و تعمیرات کلیه کمیت‌سنج‌های پرتویی را در فولاد مبارکه بر عهده دارد، بومی‌سازی کامل این تجهیزات و رفع وابستگی به سازندگان خارجی در دستور کار قرار گرفت.

به گفته کلوشانی، این پروژه برای اولین بار در کشور اجرا شده است و با توجه به نیاز سایر صنایع و کارخانه‌های کشور به این‌گونه تجهیزات و حائز اهمیت بودن شرکت فولاد مبارکه و تجربیات آن به‌عنوان یک شرکت استراتژیک، پیشرو و جهان‌تراز، می‌توان از آن به‌عنوان یک پروژه ارزنده و ویژه ملی نام برد.

وی تصریح کرد: برای اجرای این پروژه با همکاری تیم‌های مختلف تخصصی متشکل از کارشناسان و خبرگان شرکت فولاد مبارکه، شرکت‌های دانش‌بنیان توانمند در این حوزه، اساتید و اعضای هیئت‌علمی دانشگاه‌های مرتبط و هم‌چنین سازمان انرژی اتمی ایران به‌عنوان واحد قانونی و متصدی امور مربوط به کاربرد پرتوهای رادیواکتیو در کشور اقدامات لازم به این شرح وارد فاز اجرا شد؛ 1- تحقیق و گردآوری اطلاعات فنی و تخصصی؛2- شناسایی و به‌کارگیری شرکت‌های دانش‌بنیان توانمند؛ 3- انعقاد تفاهم‌نامه همکاری دوجانبه با سازمان انرژی اتمی ایران؛ 4-تست نهایی، نصب و راه‌اندازی در خط تولید.

رئیس واحد ابزار دقیق و اتوماسیون فولاد مبارکه گفت: پس از انجام تست‌های متوالی، رفع اشکالات و موفقیت در آزمون‌های اندازه‌گیری و کنترل و با توجه به سابقه قبلی (نصب ضخامت‌سنج دیجیتال بومی‌سازی‌شده در واحد کورکتیو) پروژه نصب ضخامت‌سنج‌های بومی‌سازی‌شده در واحدهای اسیدشویی 2 و شست‌وشوی الکترولیتی نصب و راه‌اندازی گردید.

مزایای فنی و اقتصادی

وی مهم‌ترین مزایای سیستم ضخامت‌سنج بومی‌سازی شده را به این شرح اعلام کرد: استهلاک کمتر نسبت به دستگاه قبلی به علت بهینه شدن سیستم کالیبراسیون دستگاه جدید و تنظیم سطح ولتاژ موردنیاز نسبت به ضخامت ورق تحت پایش و اندازه‌گیری؛ کاهش زمان توقفات دستگاه؛ تنظیمات امنیتی نرم‌افزار جهت تعریف سطح دسترسی؛ قابلیت اتصال به PLC؛ قابلیت اعلام خارج از رِنج بودن ضخامت ورق به‌صورت آلارم صوتی و تصویری و امکان توقف خط در صورت نیاز به‌صورت اتوماتیک؛ کاهش زمان توقفات ناشی از نبود قطعات یدکی؛ کامل بودن دانش فنی تعمیرات تخصصی تجهیز و عدم نیاز به کارشناسان خارجی؛ کاهش هزینه چشمگیر بومی‌سازی نسبت به خرید خارج دستگاه حدود 70 درصد.

 بنابر اظهارات کلوشانی، اکنون با به نتیجه رسیدن این پروژه مهم و باارزش، می‌توان با تکیه‌بر توان فنی و تخصصی کارشناسان و شرکت‌های داخلی و حمایت مدیریت و مسئولین محترم شرکت فولاد مبارکه، با بومی‌سازی و جایگزینی سایر سیستم‌های ضخامت‌سنج خارجی باقی‌مانده در خطوط تولید در زمان و شرایط مناسب، گام بلندی در خودکفایی و عدم وابستگی به تأمین‌کنندگان خارجی برداشت.

تأمین قطعات یدکی و پشتیبانی نرم‌افزار و سخت‌افزار مبتنی بر فناوری روز از دستاوردهای مهم بومی‌سازی ضخامت‌سنج

در همین زمینه سرپرست تعمیرات خطوط نهایی نورد سرد نیز گفت: خطوط نهایی نورد سرد در انتهای سیکل فرایند تولید ورق سرد شامل ۴ خط تولید اصلاح ورق و سه خط تولید برش است و علاوه بر وظیفه کنترل و نظارت کیفی، روغن‌کاری سطح، کنار بری و موج‌گیری و کنترل ابعادی و ضخامت ورق را بر عهده دارد که البته همه این موارد باید مطابق سفارش و مورد قبول مشتری باشد.

سعید بکرانی با بیان اینکه تجهیز ضخامت‌سنج که بر اساس فناوری اشعه ایکس کار می‌کند، ابزار اصلی برای اندازه‌گیری و کنترل ضخامت ورق است، تأکید کرد تجهیز قدیمی طی ۳۰ سال بهره‌برداری در این خط مستهلک شده بود. درعین‌حال بر فناوری آنالوگ مبتنی بود و دقت لازم برای اندازه‌گیری ضخامت را نداشت؛ ضمن اینکه در مواقع بروز خرابی، به‌دلیل عدم تأمین به‌موقع تجهیزات و قطعات یدکی موردنیاز و به‌روز در شرایط تحریم، توقفات طولانی و در نتیجه کاهش تولید کمّی و کیفی محصول را به شرکت تحمیل می‌نمود. ضمن اینکه به دلیل خارج از رده بودن این ضخامت‌سنج و تولید قطعات یدکی آن از سوی شرکت سازنده، از مدار تولید خارج شده بود.

وی خاطرنشان کرد: باتوجه‌به شرایط خاص ذکرشده طی جلسات مشترک میان واحد بازرسی فنی و همکاران در قسمت پرتوزا و تیم تعمیرات و همچنین تیم خطوط نهایی، تصمیم بر آن شد که سیستم بومی‌سازی‌شده توسط شرکت‌های داخلی جایگزین گردد که علاوه بر تأمین قطعات یدکی و پشتیبانی نرم‌افزار و سخت‌افزار مبتنی بر فناوری روز، می‌تواند با سایر تجهیزات خط ارتباط برقرار کند.

سرپرست تعمیرات خطوط نهایی نورد در تشریح چگونگی فرایند جایگزینی این تجهیز گفت: پس از برنامه‌ریزی تیم مشترک بازرسی فنی و ناحیه در جریان اجرای شات‌دان ماهانه نورد سرد، مقدمات نصب تجهیزات از جمله تابلو برق، سیستم کنترل و کابل‌کشی قسمت‌های اولیه انجام شد.

وی از عملکرد موفقیت‌آمیز این تجهیز خبر داد و گفت: هم‌اکنون این تجهیز با گذراندن دوره موفقیت‌آمیز عملکردی آزمایشی خود به‌خوبی ضخامت ورق‌ها را اندازه‌گیری و کنترل می‌کند. نکته حائز اهمیت این است که دو ماه بعد از راه‌اندازی تجهیز جدید، سیستم ضخامت‌سنج قدیمی به علت خرابی ژنراتور اشعه ایکس و عدم وجود قطعه یدکی از مدار تولید خارج شد.

به گفته بکرانی باتوجه‌به موفقیت‌آمیز بودن پروژه در خطوط اصلاح شماره ۱ هم‌اکنون مقدمات نصب و راه‌اندازی یک دستگاه دیگر در خط برش سبک در حال انجام است.

دیگر مزایای جایگزینی ضخامت‌سنج بومی‌سازی شده

محمدعلی ایرانپور، سرپرست خطوط آنیلینگ و شست‌وشوی الکترولیتی نورد سرد نیز در این باره چنین گفت: دو دستگاه ضخامت‌سنج ایکس از برند MEASURAV در سال 1387 در خط شست‌وشوی الکترولیتی نورد سرد از واحد 52 دمونتاژ برای اندازه‌گیری ضخامت سر و ته کلاف و جلوگیری از دورریز بیش‌ازاندازه ورق نصب شده بود. این دستگاه مستعمل اساساً نو و قابل‌اعتماد نبود و به دلیل خرابی‌های ‌مکرر نرم‌افزار، مشکلاتی نظیر کاهش دقت اندازه‌گیری و تعمیرات بیش‌ازحد مجاز، افزایش توقف و کاهش تولید را در پی داشت که به پیشنهاد واحد کالیبراسیون و ابزار دقیق یک دستگاه ضخامت‌سنج دیجیتال بومی‌سازی جایگزین سیستم قدیمی شد.

وی اضافه کرد: با نصب دستگاه جدید، امکان مشخص کردن ضخامت‌های خارج از محدوده مجاز و در نتیجه جلوگیری از افزایش ضایعات ورق فراهم شد. همچنین از دیگر مزایای سیستم بومی‌سازی‌شده می‌توان به کاهش زمان و هزینه‌های تعمیرات، دقت بالا، کاربرد ساده توسط اپراتور و... اشاره کرد.

کامران کلوشانی رئیس واحد ابزار دقیق و اتوماسیون فولاد مبارکه در پایان از حمایت مدیریت‌های بازرسی فنی، اتوماسیون و ابزار دقیق و نورد سرد، همکاری و تلاش کارکنان تعمیرات و نگهداری سیستم‌های پرتوزا، مسئولین و کارکنان واحد تعمیرات اتوماسیون و ابزار دقیق ناحیه نورد سرد به‌ویژه واحدهای شست‌وشوی الکترولیتی و اسیدشویی شماره2، بومی‌سازی، قطعات یدکی، تحقیق و توسعه و همچنین از ریاست و کارشناسان سازمان انرژی اتمی ایران و شرکت دانش‌بنیان فکور پردازش چهلستون و شرکت آرمان پرتو ایدئال که در اجرای این پروژه مساعدت نمودند تشکر و قدردانی کرد.

به گزارش آلاچیق خبر / در این زمینه، مدیر ناحیه نورد سرد، مدیر محصولات نهایی و پوشش‌دار و رئیس واحد بسته‌بندی و ارسال فولاد مبارکه چنین گفت:

بهزاد بهادرانی، مدیر ناحیه نورد سرد:

تجهیز کلاف‌پیچ در دی‌ماه جاری جهت نصب و راه‌اندازی وارد واحد بسته‌بندی و ارسال نورد سرد شد و پس از دو هفته تلاش بی‌وقفه، با عنایت خداوند متعال و تلاش همکاران تیم تعمیرات واحد بسته‌بندی و ارسال، واحدهای توسعه نورد سرد و دفاتر فنی تعمیرات و تولید ناحیه، در خط بسته‌بندی نیمه‌اتوماتیک نصب و راه‌اندازی شد.

در تشریح کارکرد و اهمیت به‌کارگیری این تجهیز باید گفت پلاستیک‌های سلفونی (استرج) قابل‌استفاده در صنایع بسته‌بندی از مواد پلی‌اتیلن تشکیل شده است که دارای خاصیت کششی بسیار زیاد و همچنین شفافیت و چسبندگی است. از مزایای خوب نایلون استرج قابلیت ضد گردوغبار و ضد رطوبت بودن، مقاومت در برابر اشعه UV، پیچش منظم، مقاومت کششی زیاد و حالت نگرفتن زیر نور خورشید است. این نایلون با کشش جزئی و ضربه پاره نمی‌شود و قابلیت تولید و سفارش به‌صورت رنگی، مات و ضد الکتریسیته ساکن جهت جذب نکردن گردوغبار روی نایلون را دارد.

محسن زارع، مدیر محصولات نهایی و پوشش‌دار:

بسته‌بندی کلاف‌های صادراتی و کلاف‌های موردنیاز در صنعت خودروسازی

دستگاه رپینگ پلاستیک به دو روش چرخش بار و تجهیز ثابت و بار ثابت و تجهیز چرخان عملیات پوشش پلاستیکی محصولات را انجام می‌دهد. در مورد کلاف‌های فولادی بسته‌بندی به روش کلاف ثابت و چرخش پلاستیک پیچ از داخل چشمی کلاف انجام می‌گردد و با ایجاد امکان تنظیم میزان هم‌پوشانی لبه‌های پلاستیک با مکانیسم تنظیم سرعت چرخش کلاف از درزبندی کامل پلاستیک پیچیده شده روی کلاف اطمینان حاصل می‌شود. در چنین شرایطی طبیعتاً از نفوذ رطوبت گردوغبار به لایه‌های داخلی کلاف جلوگیری می‌شود.

این پوشش به‌دلیل حساسیت و ظرافت در برابر لبه‌های تیز کلاف و شرایط جوی و محیطی با کاغذهای دارای VCI و نهایتاً با PVC یا ورق فلزی کرکره و رینگی و طوق، قابل تقویت و مراقبت است.

اهمیت نصب و کاربرد تجهیز رپینگ

اهمیت نصب این تجهیز در خط بسته‌بندی نیمه‌اتوماتیک به‌لحاظ بسته‌بندی کلاف‌های صادراتی و کلاف‌های موردنیاز در صنعت خودروسازی است. این کلاف‌ها پس از ارسال به مقصد در اسکله‌های بندرعباس در معرض رطوبت شدید و گردوغبار و یا در انبار روباز شرکت‌های خودرویی در معرض باران و برف و آلودگی هستند. این پوشش، کلاف را در مقابل نفوذ رطوبت و آلاینده‌های موجود در هوا حفظ و از زنگ‌زدگی لایه‌های درونی کلاف جلوگیری می‌کند.

ارتقا و بهبود فرایند

می‌توان برای محافظت بیشتر در مقابل زنگ‌زدگی از فیلم تشخیص VCI روی لایه داخلی فیلم پلاستیک استفاده کرد که پس از پوشش کامل کلاف با لایه پلاستیک، عنصر VCI موجود روی فیلم به یون‌های مثبت و منفی اجازه می‌دهد فضای کم بین کلاف و لایه محافظ را پر کنند. این یون‌ها به‌دلیل قدرت جذب بیشتر نسبت به یون‌های خورنده حاضر در سطح فلز مثل رطوبت و نمک و سایر موارد، به جلوگیری از زنگ‌زدگی محصولات آهنی و فولادی کمک می‌کنند و برای بسته‌بندی محصولات فولادی و سایر فلزات بسیار ایدئال است.

سعید جمشیدیان، رئیس واحد بسته‌بندی و ارسال نورد سرد:

مشخصات فنی این تجهیز

تجهیز wrapper که با همکاری واحد توسعه و پیمانکاران داخلی نصب و راه‌اندازی شده، قادر است در هر ساعت، حدود ۱۵ عدد کلاف را به‌وسیله فیلم محافظ با ضخامت‌های ۵۰ و ۷۰ میکرون جهت جلوگیری از نفوذ آب و زنگ‌زدگی کلاف پوشش دهد. همچنین با استفاده از این تجهیز امکان حذف یکی از فعالیت‌های بسته‌بندی که توسط اپراتور به‌صورت دستی انجام می‌شد میسر گردید.

به گزارش آلاچیق خبر /

بهزاد بهادرانی، مدیر ناحیه نورد سرد:
خط تاندم‌میل به‌عنوان مهم‌ترین خط نورد سرد کشور و اصلی‌ترین تأمین‌کننده نیاز صنایع خودروسازی و لوازم‌خانگی نقش استراتژیکی در صنعت فولاد کشور ایفا می‌کند. همین ملاحظات باعث شد در طی سالیان گذشته، انجام به‌روزرسانی در این واحد با ریسک‌های فراوانی مواجه باشد؛ بنابراین بعد از انجام طرح توسعه در سال جاری که با برنامه‌ریزی مدون و تدوین طرح گام‌به‌گام در جهت به‌روزرسانی قسمت‌های مختلف واحد در حوزه برق و اتوماسیون مطابق با نقشه راه مشخص انجام شده است، شاهد تداوم و افزایش تولید در این خط هستیم.

محسن استکی، مدیر محصولات سرد:
خط تاندم‌میل در صنعت فولاد نقش بسیار مهمی در تأمین مواد اولیه صنایع پایین‌دستی کشور دارد. همچنین تولید گریدهای خاص مورداستفاده در برخی صنایع کشور با توجه به شرایط تحریمی می‌تواند چالش‌های بسیاری بزرگی برای کشور ایجاد کند؛ بنابراین با چنین شرایطی، وجود ریسک‌های احتمالی در خصوص عدم راه‌اندازی به‌موقع خط جزو دغدغه‌های اصلی مدیریت ارشد فولاد مبارکه بود. در این مهم، بعد از برگزاری جلسات متعدد و بررسی جوانب کار تصمیم بر آن شد تا تعویض تابلوهای PLC در دو مرحله انجام شود. به همین منظور خط تاندم‌میل از تاریخ 21 تا 29 تیرماه متوقف شد و فاز اول پروژه تغییر PLCهای خط طبق برنامه زمان‌بندی‌شده با موفقیت انجام شد. در ادامه بعد از اطمینان از عملکرد تجهیزات و بررسی ریسک‌های موجود، فاز دوم پروژه از 20 آبان ماه به مدت 5 روز انجام و خط وارد مرحله راه‌اندازی شد.

مرتضی اکبری، رئیس واحد تاندم‌میل:
علاوه بر به‌روزرسانی انجام‌شده در قسمت برق و اتوماسیون، در همین بازه زمانی، شات‌دان سالانه خط با پیش‌بینی حدود 5000 نفر ساعت برنامه‌ریزی و اجرا شد.

فعالیت‌های گروه برق و اتوماسیون نیز به میزان 1500 نفر ساعت انجام گردید و از مهم‌ترین فعالیت این گروه می‌توان به اتمام تعویض کلیه MCCهای اصلی و تابلوهای PLC خروجی خط، اجرای تعمیرات اساسی موتورهای اصلی قفسه 3 نورد به میزان 500 نفر ساعت و همچنین اجرای استانداردهای سالانه مربوط به گروه‌های مختلف کاری به نحو مطلوب اشاره کرد.

از حدود 5000 نفر ساعت فعالیت برنامه‌ریزی به میزان 3500 نفر ساعت فعالیت مربوط به گروه مکانیک و هیدرولیک بود که از مهم‌ترین فعالیت این گروه به تعویض مجموعه تنظیم‌کننده ورق در لوپ پایین و اصلاح صفحات اسکرودان‌های پایین قفسه‌های نورد واحد اشاره کرد که با توجه به حساسیت تولید و زمان‌بر بودن این دو فعالیت، انجام آن‌ها برای اولین بار در واحد اتفاق افتاد.

همچنین انجام پروژه رنگ‌آمیزی کف و بدنه اتاقک‌های مربوط به ترانس‌های 63 کیلوولت و اجرای زیباسازی بدنه اصلی قفسه‌های نورد و تست و راه‌اندازی خط بدون مشکل از جمله فعالیت‌های انجام‌شده در گروه تولید است.

ایمان دوستی، سرپرست تعمیرات برق و اتوماسیون:
روند فعالیت‌ها و به‌روزرسانی تجهیزات در قسمت برق و اتوماسیون به بهترین شکل ممکن انجام شد. برخی از مهم‌ترین اقدامات انجام‌شده دیگر عبارت‌اند از: اتمام پروژه جایگزینی PLCهای واحد با تابلوهای قدیمی، انجام تست‌های عملیاتی به‌صورت آفلاین و آنلاین، بهینه‌سازی لوپ‌های کنترلی نورد در خط تاندم، ساخت و تعویض 6 عدد از تابلوهای فرمان بین قفسه‌های نورد در جهت افزایش (IP) تا 54 با توان داخلی کشور، اتمام پروژه جایگزینی MCC جدید به‌جای MCC های قدیم، سرویس اساسی موتورهای قفسه 3 نورد و رنگ‌آمیزی کامل کاور موتورهای اصلی خط نورد.

تعمیرات برنامه‌ریزی‌شده سالانه آبان ماه 1402 علی‌رغم حجم زیاد درخواست کارها، محدودیت زمانی و تداخل کاری با رعایت استانداردهای ایمنی، نظارت کامل واحد HSE مرکز، ایمنی ناحیه نورد سرد، بدون هرگونه حادثه فردی و تجهیزاتی با موفقیت به پایان رسید.

مرتضی اکبری، رئیس واحد تاندم‌میل، در پایان از حمایت‌های معاونت‌ها و مدیریت‌های مختلف شرکت و همچنین از زحمات کلیه مدیران و کارکنان و کارشناسان گروه‌های تعمیراتی، دفاتر فنی و پیمانکاران حاضر در ناحیه صمیمانه تشکر و قدردانی کرد.

به گزارش آلاچیق خبر/ هم‌زمان با انجام عملیات نوسازی ریومپ مرحله اول خط تاندم پنج‌قفسه‌ای نورد سرد فولاد مبارکه، پروژه توقف پانزده‌روزه خط اسیدشویی شماره یک این ناحیه نیز آغاز شد و علاوه بر نوسازی بسیاری از بخش‌های این خط تولیدی، مزایای دیگری نظیر بهینه‌سازی خط، تحکیم و تداوم تولید کمّی و کیفی و ارتقای فرایندهای زیست‌محیطی را به ارمغان آورد.

در همین زمینه برخی از مدیران، مسئولان و متصدیان این تعمیرات ویژه و اثرگذار در مصاحبه با خبرنگار فولاد چنین گفتند:

محسن استکی، مدیر محصولات سرد فولاد مبارکه:
خط اسیدشویی شماره یک در ورودی ناحیه نورد سرد وظیفه اکسیدزدایی و آماده‌سازی ورق برای فرایندهای بعدی نورد سرد یا فروش مستقیم را بر عهده دارد. محصولات این واحد سیکل سرد، قلع‌اندود، گالوانیزه و رنگی را تغذیه می‌کند. این خط از تکنولوژی قدیمی غوطه‌وری برای اکسیدزدایی استفاده می‌کند.

با عنایت به اینکه کلاف‌های خطوط نورد از خطوط اسیدشویی تغذیه می‌گردد، تابه‌حال امکان توقف بلندمدت سالانه در این خطوط فراهم نشده بود؛ اما خوشبختانه با حمایت مدیریت ارشد سازمان، فرصت توقف به‌دلیل ریومپ مرحله اول خط تاندم ایجاد شد و با کمک مدیریت برنامه‌ریزی تولید برای برقراری فلومتریال در خطوط ناحیه نورد سرد و تمهیداتی که در ماه‌های قبل انجام‌گرفته بود، امکان توقف پانزده‌روزه برای خط اسیدشویی شماره یک مهیا گردید و با همکاری و هماهنگی واحدهای پشتیبانی و دیگر واحدهای فولاد مبارکه حداکثر استفاده از این توقف انجام شد.

با همت و تلاش کارکنان واحد اسیدشویی و با کمک و همراهی سایر واحدهای پشتیبانی و ذی‌ربط، در جریان این عملیات تعمیراتی، کارهای مختلفی با موفقیت انجام شد و شرایط رسیدن به اهداف تعیین‌شده را مهیا ساخت.

 برخی از اهداف محقق شده در این عملیات تعمیراتی عبارت‌اند از: بهینه‌سازی، تحکیم تداوم تولید کمّی و کیفی این واحد و ارتقای شرایط زیست‌محیطی؛ افزایش ایمنی واحد؛ بومی‌سازی تجهیزات ازجمله استرینگ حوضچه و حوضچه‌های شست‌وشو؛ کاهش توقفات اضطراری؛ افزایش رضایتمندی کارکنان و کاهش مصارف آب و انرژی.

حسین داستانی، رئیس واحد اسیدشویی:
 با توجه به وضعیت فرسودگی تجهیزات و به‌منظور اطمینان و حفظ تداوم تولید اسمی و کیفی مورد انتظار در سال‌های آتی، بهینه‌سازی واحد اسیدشویی در این مقطع اجتناب‌ناپذیر بود.

برنامه‌ریزی برای این تعمیرات از بهمن‌ماه سال گذشته با مشخص کردن نقاط بحرانی و تجهیزات معیوب، تهیه و تدارک متریال موردنیاز و انجام چند ماه کار مقدماتی فشرده فنی و تدارکاتی آغاز شد. اهم فعالیت‌های انجام‌شده در این عملیات تعمیراتی مهم و اثربخش به این شرح است:
 - بازسازی حوضچه‌های اسید؛
 - بهینه‌سازی سیستم مکش بخار؛
 - طراحی، ساخت و نصب استرینگ حوضچه و حوضچه شست‌وشوی شماره یک؛
 - بهینه‌سازی سیستم شست‌وشوی ورق؛
 - اصلاح و محکم‌سازی سازه و استراکچر حوضچه‌های اسید و شست‌وشو؛
 - بهینه‌سازی لوپ ورودی و خروجی؛
- بهینه‌سازی تابلو فیلد بریدل شماره 6؛
 - سرویس کامل موتورهای DC و تابلوهای TPS؛
 - نوسازی اساسی بازیابی‌های 1 و 2 و بهینه‌سازی و ارتقای X-Ray.

احمد رضایی، سرپرست تعمیرات خط اسیدشویی شماره 1:
به لطف خداوند و با همت همه همکاران مرتبط، این تعمیرات و بهینه‌سازی مهم و اساسی که در 20 سال گذشته ازنظر حجم و گستردگی کار بی‌سابقه است و درروند تولید کمّی و کیفی واحد نقش بسزایی دارد، با موفقیت انجام شد و علاوه بر مواردی که سایر همکاران به آن‌ها اشاره کردند، دستاوردهای ذیل را نیز دربر داشته است:

 - طراحی، ساخت و نصب دیواره حوضچه چنتیلاتور و حوضچه شست‌شو؛
 - بهینه‌سازی و نوسازی سیستم مکش بخارات اسید که به کاهش شدید بخارات اسید در سطح واحد منجر شد؛
 - افزایش رضایتمندی همکاران واحد اسیدشویی شماره 1 و همکاران سایت‌های جنبی؛
 - ارتقای ایمنی کارکنان واحد؛
 - کاهش خوردگی و خرابی تجهیزات واحد و جرثقیل سقفی و افزایش آماده‌به‌کاری جرثقیل سقفی.

در این تعمیرات مجموعاً 156 عدد درخواست کار صادر و 30000 نفر ساعت کار انجام شد که شامل 17902 نفر ساعت مکانیک، 4208 نفر ساعت برق و اتوماسیون، 3100 نفر ساعت نظافت صنعتی، 2620 نفر ساعت فلزکاری حوضچه‌ها و 460 مترمربع لاستیک و 120 مترمکعب آجرنسوز است.

رضا دراهکی، سرپرست فرایند نگهداری و تعمیرات نورد سرد:
تعمیرات سالانه واحد اسیدشویی شماره 1 از 21 تیر آغاز شد و پس از 15 روز با موفقیت به پایان رسید. در این فرایند، کلیه فعالیت‌های تعمیراتی برنامه‌ریزی‌شده با همکاری نیروهای تعمیراتی محلی واحد، دفتر فنی تعمیرات ناحیه نورد سرد، تعمیرات و تعمیرگاه مرکزی، نسوز و حمل‌ونقل انجام شد.

تعمیرات اساسی و اصلاح حوضچه‌های اسید، حوضچه‌های شست‌وشو، چنتیلاتور، استراکچرهای واحد، فک ماشین جوش، لوله‌های حوضچه‌های اسید و شست‌وشو و موتورهای واحد ازجمله مهم‌ترین فعالیت‌های اساسی بود که در بازه زمانی ذکرشده انجام شد.

محمد رضا دوالی، رئیس دفتر فنی تعمیرات نورد سرد:
خوشبختانه کلیه فعالیت‌های تعمیراتی بدون هیچ‌گونه حادثه انسانی و تجهیزاتی انجام شد که با توجه به حجم فعالیت‌ها، این امر از مهم‌ترین دستاوردهای این تعمیرات است. در جریان این پروژه تعمیراتی همکاری و همدلی مدیریت و کارکنان همه واحدها مثال‌زدنی بود؛ به‌نحوی‌که تمامی امور برنامه‌ریزی‌شده در ایمنی کامل طبق برنامه از پیش تعیین‌شده انجام شد.

محسن استکی مدیر محصولات سرد فولاد مبارکه در خاتمه از حمایت‌های مدیریت ارشد سازمان، مدیریت ناحیه نورد سرد و همکاری مدیریت‌های همراه ازجمله برنامه‌ریزی تولید، تعمیرات و تعمیرگاه مرکزی، خرید، حمل‌ونقل، نسوز، بازرسی فنی، خدمات عمومی، مدیریت شهری، روابط عمومی و همچنین واحدهای نورد سرد و به‌ویژه از زحمات پیمانکاران در گروه‌های مختلف تعمیراتی و نظافت صنعتی صمیمانه تشکر و قدردانی کرد.

صفحه2 از2
آخرین اخبار
اقتصادی
آبان 20, 1405
به گزارش آلاچیق خبر به نقل از اداره ارتباطات رسانه‌ای شهرداری اصفهان، هوشنگ نظری‌پور اظهار کرد: بیست‌ویکمین دوره قافله عزاداران شهادت حضرت فاطمه ...
اقتصادی
آبان 20, 1405
به گزارش آلاچیق خبر به نقل از اداره ارتباطات رسانه‌ای شهرداری اصفهان، محمدعلی خبوشانی اظهار کرد: قافله عزاداری شب شهادت حضرت فاطمه زهرا (س) با مشارکت ...
اقتصادی
آبان 20, 1405
تاکنون بیش از ۲۴۵ هزار مؤدی در سراسر کشور با مشارکت در طرح نشان‌دار کردن مالیات سال ۱۴۰۵ در انتخاب پروژه‌های عمرانی و توسعه‌ای سهیم شده‌اند؛ مشارکتی ...

Please publish modules in offcanvas position.